
در دنیای پرتحول صنعت ساختمانسازی، انتخاب مصالح مناسب و بهکارگیری فناوریهای نوین، نقشی کلیدی در افزایش کیفیت، سرعت و صرفه اقتصادی پروژهها ایفا میکند. تیرچه پیشتنیده یکی از همین نوآوریهاست که با وجود قدمت ۱۰۰ ساله در سطح جهانی، هنوز در ایران منابع اطلاعاتی جامع و کاملی درباره آن کمتر یافت میشود. این عضو سازهای که در سقفهای تیرچه و بلوک به کار میرود، به دلیل ویژگیهای منحصربهفرد خود، بهسرعت در حال تبدیل شدن به جایگزینی مطلوب برای انواع تیرچههای رایج است.
هدف از تدوین این مقاله، آشنایی عمیقتر فعالان و متخصصان حوزه ساختمان با مفهوم تیرچه پیشتنیده، فرآیند تولید، مشخصات فنی، مزایا و معایب و نکات اجرایی آن است.
مفهوم پیشتنیدگی چیست؟
برای درک صحیح تیرچه پیشتنیده، ابتدا باید با مفهوم «پیشتنیدگی» آشنا شد. بتن مادهای است که در برابر تنشهای فشاری مقاومت بسیار خوبی دارد، اما ضعف اصلی آن، مقاومت کششی پایین است. در واقع، اگر یک عضو بتنی با مقاومت فشاری بالا تحت کشش قرار گیرد، در تنشهای نسبتاً پایین دچار ترکخوردگی میشود. برای رفع این ضعف، از آرماتورهای فولادی برای مسلح کردن بتن استفاده میشود که در نهایت منجر به تولید بتن مسلح میگردد.
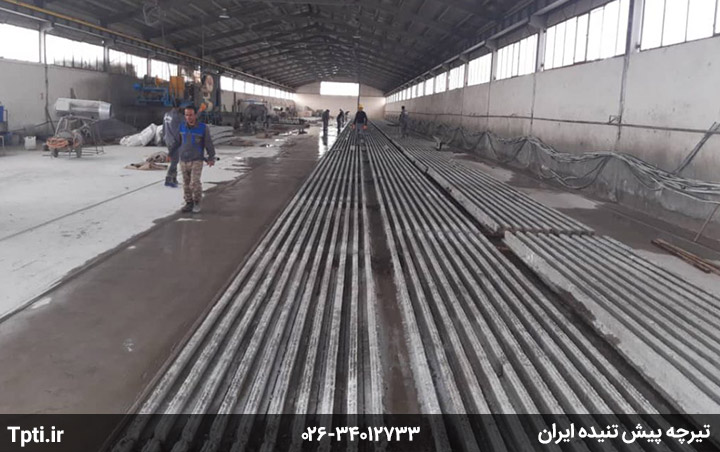
پیشتنیدگی فرآیندی است که در آن، با اعمال تنشهای فشاری دائمی به المانهای بتنی، مقاومت کششی بتن بهطور چشمگیری افزایش مییابد. این عمل قبل از بارگذاری نهایی سازه انجام میشود. به عبارت سادهتر، سازه از قبل نسبت به بارهای وارده مقاوم میشود و تنش فشاری ایجادشده در آن، با تنشهای کششی که بعداً هنگام بارگذاری ایجاد خواهد شد، مقابله میکند. این کار به جلوگیری از ایجاد ترکهای کششی و تأمین پایداری بیشتر سازه کمک میکند.
اختراع فولادهای مخصوص پیشتنیدگی در سال ۱۹۲۷ توسط یوجین فریسینت در فرانسه، انقلاب بزرگی در این زمینه ایجاد کرد و امکان ساخت دهانههای بلندتر، سبکتر و با ضخامت کمتر را فراهم آورد. بزرگراه طبقاتی صدر در تهران نمونهای شاخص از کاربرد این تکنولوژی در کشور است.
تیرچه پیشتنیده چیست؟
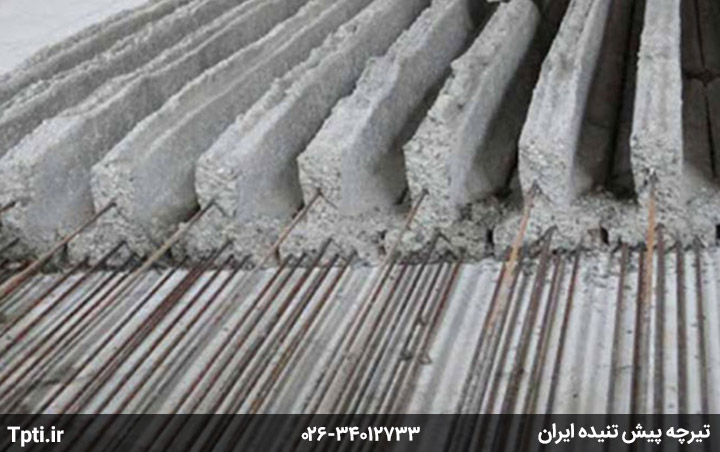
تیرچه پیشتنیده نوعی تیرچه بتنی پیشساخته است که با استفاده از تکنیک پیشتنیدگی طراحی و تولید میشود. این تیرچهها، برخلاف تیرچههای سنتی که از میلگرد و جوشکاری استفاده میکنند، فاقد میلگرد سنتی و انواع جوشکاری هستند و به جای آن از کابلهای مخصوص پیشتنیدگی (PC wire) بهره میبرند.
مشخصات اصلی تیرچه پیشتنیده شامل موارد زیر است:
- مقطع بتنی به شکل T معکوس.
- عرض ۱۲ سانتیمتر.
- استفاده از ۳ تا ۷ رشته PC wire فولاد مخصوص پیشتنیدگی با مقاومت کششی ۱۸۵۰ مگاپاسکال (برخی منابع تا ۱۹۰۰ مگاپاسکال را نیز ذکر کردهاند). این در حالی است که مقاومت کششی میلگردها معمولاً بین ۳۰۰ تا ۵۰۰ مگاپاسکال است.
- بتن با رده مقاومتی حداقل C35. برخی تولیدکنندگان از بتن با مقاومت C40 و حتی C45 استفاده میکنند.
- قطر PC wire مطابق با آییننامه ۲۹۰۹/۳، باید ۵ میلیمتر باشد.
روشهای ایجاد پیشتنیدگی
نیروی پیشتنیدگی به دو روش اصلی در بتن اعمال میشود:
- روش پیشکشیدگی (Pre-tensioned): در این روش، قبل از بتنریزی، مفتولهای فولادی در موقعیت خود قرار گرفته و توسط جکهای هیدرولیکی تحت کشش قرار میگیرند. سپس بتنریزی انجام میشود و پس از اینکه بتن به مقاومت مطلوب رسید، سیمها آزاد میشوند. این رهاسازی سیمها، نیروی فشاری را به بتن منتقل میکند. تیرچههای بتنی پیشساخته معمولاً با این روش تولید میشوند.
- روش پسکشیدگی (Post-tensioned): در این روش، ابتدا سیمها در جای خود قرار گرفته و بتنریزی انجام میشود. پس از اینکه بتن به حداقل ۷۰ درصد مقاومت خود رسید، سیمها کشیده میشوند. در این روش، از غلاف برای محافظت از سیمها استفاده شده و پس از کشش، داخل غلاف گروت تزریق میشود تا فولاد و بتن بهصورت یکپارچه عمل کنند.
علاوه بر این، روشهای دیگری نیز برای اعمال نیروی پیشتنیدگی به تیرچه وجود دارد که شامل روش مکانیکی (با استفاده از جکها)، روش شیمیایی (با سیمانهای منبسطشونده) و روش الکتریکی (حرارتی) (با استفاده از جریان برق برای افزایش طول سیمها) میشود.
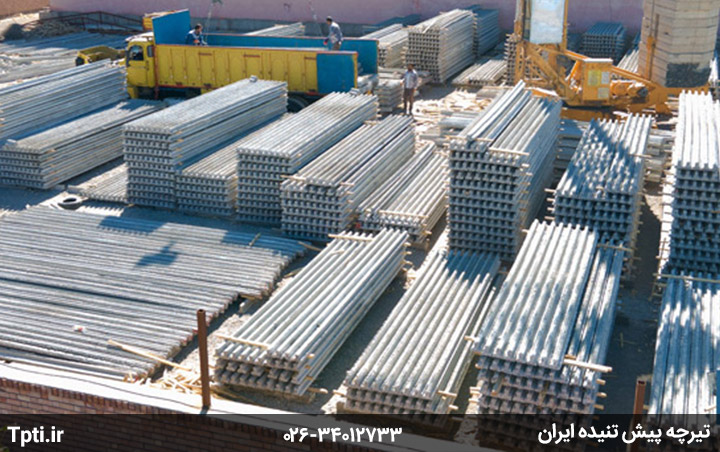
فرایند تولید تیرچه پیشتنیده
تولید تیرچه پیشتنیده یک فرآیند صنعتی و کنترلشده است که مراحل دقیقی را شامل میشود:
- تعیین تعداد وایر: ابتدا با توجه به طول دهانه و بارگذاری سقف، تعداد وایر مورد نیاز برای تیرچه تعیین میشود.
- کشیدن PC Wire: کابلهای مخصوص پیشتنیدگی (PC Wire) به طول لازم و بر اساس تعداد وایر، بهصورت طولی در خط تولید قرار میگیرند و به میزان ۶۵ تا ۷۰ درصد ظرفیت نهایی خود کشیده میشوند.
- بتنریزی: پس از کشش وایرها، بتنریزی انجام میشود. برای تولید استاندارد، از بتن بدون اسلامپ (خشک) استفاده میشود که نیاز به لرزاندن شدید برای تراکم دارد و تنها با دستگاههای بچینگ مخصوص قابل تولید است.
- عملآوری با بخار: پس از بتنریزی، تیرچه پیشتنیده به مدت ۲۴ تا ۳۶ ساعت با استفاده از سیستم عملآوری با بخار و دمای حدود ۷۰ درجه سانتیگراد عملآوری میشود. این روش که مطابق با نشریه ۲۵۰ توصیه شده، باعث افزایش مقاومت نهایی بتن و سرعت رسیدن به مقاومت میشود. استفاده از سیستمهای منسوخشده مانند گرمایش از کف، به دلیل عملآوری ناقص، مناسب نیست.
- آزادسازی کابلها: زمانی که نمونههای مکعبی بتن به مقاومت لازم رسیدهاند (حداقل ۷۰ درصد مقاومت مشخصه فشاری)، کابلهای فولادی آزاد شده و نیروی پیشتنیدگی به سمت داخل قطعه بتنی منتقل میشود.
- کنترل کیفیت (QC): در حین تولید، نمونههای مکعبی از بتن گرفته شده و قبل از آزادسازی وایرها، آزمایش مقاومت فشاری انجام میشود. پس از خروج از سوله تولید و قبل از انتقال به دپو، ابعاد، خیز منفی و مقاومت تیرچهها نیز مورد آزمایش قرار میگیرد.
- روش تولید استاندارد، سیستم اکسترودر با دستگاههای اروپایی است که بتن را بهصورت کاملاً متراکم تولید میکند.
- روش قالب به دلیل مشکلاتی نظیر ترکخوردگی بتن و کاهش مقاومت، منسوخ شده و امکان اخذ پروانه استاندارد در ایران را ندارد.
استانداردها و مشخصات فنی کلیدی
تیرچههای پیشتنیده تحت استانداردهای ملی و بینالمللی تولید میشوند. در ایران، استاندارد ملی شماره ۲۹۰۹-۳ بهطور خاص به این تیرچهها و روشهای آزمون آنها میپردازد. مهمترین مشخصات و الزامات استاندارد عبارتاند از:
- مقاومت بتن: حداقل مقاومت ۲۸ روزه بتن نمونه استوانهای C35 است. تولیدکنندگان معتبر از بتن C40 و C45 استفاده میکنند.
- سنگدانه: بزرگترین قطر سنگدانه در بتن ۱۰ میلیمتر است و از سنگدانههای نخودی و ماسه دوبارشور استفاده میشود.
- پوشش بتنی: پوشش بتنی اطراف سیمها باید حداقل ۲ سانتیمتر باشد.
- ابعاد مقطع: عرض قسمت زیرین تیرچه نباید کمتر از ۱۰ سانتیمتر و عرض قسمت بالایی نباید کمتر از ۵ سانتیمتر باشد. ارتفاع کلی تیرچه باید به اندازهای باشد که ایستایی لازم برای حمل و نقل و نصب را فراهم کند.
- سطح مضرس: سطح بالایی تیرچه باید زبر و مضرس باشد (۲ سانتیمتر کمتر نباشد) تا درگیری بیشتری با بتن پوششی سقف داشته باشد.
- مقاومت برشی: به دلیل نیروی پیشتنیدگی، مقاومت برشی بتن افزایش مییابد و معمولاً نیازی به آرماتورهای عرضی (زیگزاگ) نیست. با این حال، در تیرچههای ۶ و ۷ وایره یا در دهانههای بلندتر، برشگیر (زیگزاگ) برای افزایش مقاومت برشی قائم و افقی اجرا میشود.
مزایای تیرچه پیشتنیده
تیرچههای پیشتنیده به دلیل ویژگیهای خاص خود، مزایای متعددی را برای پروژههای ساختمانی به همراه دارند:
- اجرای دهانههای بلند: امکان اجرا تا ۱۲ متر (و حتی ۱۲.۵ متر در برخی منابع) در بارگذاری مسکونی، که باعث حذف ستونهای میانی و انعطافپذیری بیشتر در طراحی معماری میشود.
- کاهش چشمگیر شمعبندی: فاصله شمعبندی زیر سقف تا ۳ متر افزایش مییابد، در حالی که در تیرچههای پاشنه بتنی سنتی این فاصله ۱.۲ متر است. در بسیاری موارد، نیاز به شمعبندی بهطور کامل حذف میشود.
- کاهش مصرف بتن درجا ریز: به دلیل پیشساخته بودن جان تیرچه، به ازای هر ۱۰۰ متر مربع سقف، حدود ۲ متر مکعب بتن صرفهجویی میشود.
- سرعت اجرای بالاتر: کاهش شمعبندی و ماهیت پیشساخته بودن، سرعت بتنریزی و اتمام سقف را افزایش میدهد.
- مقاومت و دوام بالا: استفاده از بتن پرمقاومت (C35 به بالا) و PC Wire با مقاومت کششی بسیار بالا (۱۸۵۰ مگاپاسکال)، مقاومت تیرچه در برابر بارهای مرده و زنده را افزایش داده و عمر مفید سازه را طولانیتر میکند.
- کاهش وزن سقف و بهبود عملکرد لرزهای: با وجود وزن ۲۵ کیلوگرم در هر متر طول (نسبت به ۱۵ کیلوگرم برای تیرچه پاشنه بتنی صنعتی)، محاسبات نشان میدهد که استفاده از تیرچه پیشتنیده، ۷ تا ۹ کیلوگرم در هر متر مربع وزن سقف را کاهش میدهد. این امر، عملکرد ساختمان در برابر زلزله را بهبود میبخشد.
- مقاومت در برابر ترکخوردگی: تنش فشاری اولیه موجود در بتن، باعث مقاومت تیرچه در برابر ترکخوردگی شده و نفوذپذیری رطوبت را کاهش میدهد که به دوام بیشتر سازه منجر میشود.
- تنوع در بلوکهای سقفی: قابلیت استفاده با انواع بلوکهای سقفی از جمله یونولیت، سفال، قالبهای غیرماندگار و بلوک سیمانی را دارد و با آکسهای ۵۰ و ۷۰ سانتیمتر قابل اجراست.
- حذف میلگردهای فوقانی: معمولاً نیازی به اجرای میلگردهای فوقانی (که در تیرچههای معمولی لازم است) وجود ندارد و تنها میلگردهای حرارتی و جمعشدگی و میلگرد ممان منفی اجرا میشوند.
معایب و چالشها
با وجود مزایای فراوان، تیرچه پیشتنیده نیز چالشها و محدودیتهایی دارد:
- عدم صرفه اقتصادی برای دهانههای بسیار بلند: برای دهانههای بلندتر از ۱۲ متر، استفاده از این تیرچهها توجیه اقتصادی ندارد و سقفهای دیگری مانند دال مجوف یا مشبک (وافل) گزینههای مناسبتری هستند.
- عدم امکان برش در محل پروژه: این تیرچهها باید دقیقاً بر اساس طول دهانه سفارش داده شوند و امکان برش آنها در محل وجود ندارد. این موضوع میتواند در قسمتهایی با پخی یا اشکال نامنظم، دشواریهایی ایجاد کند.
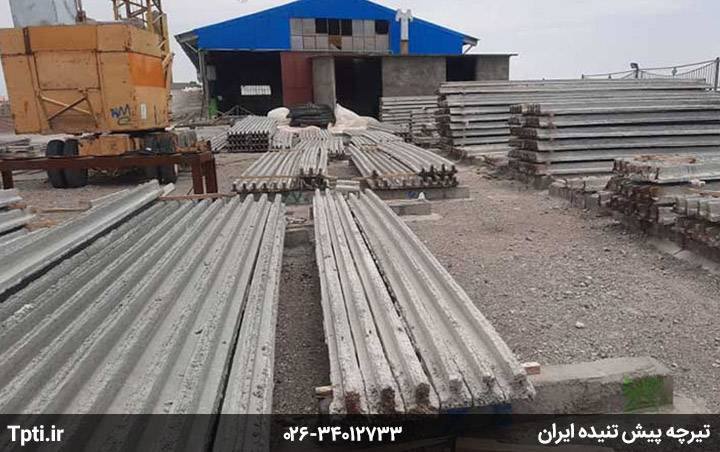
- مشکلات حمل و جابهجایی: به دلیل تولید در طولهای بلند، حمل و جابهجایی آنها (بهخصوص تیرچههای ۹ تا ۱۲ متری) نیازمند دقت و تجهیزات مناسب مانند جرثقیل است. همچنین، نحوه دپو و انبارش صحیح (بهصورت لایهلایه با الوار و جلوگیری از غلتیدن یا معکوس شدن) برای جلوگیری از آسیب دیدن تیرچهها بسیار مهم است.
- اطمینان از کیفیت تولید: اگرچه تولیدکنندگان معتبر دارای گواهی استاندارد و کنترل کیفیت هستند، اما عدم امکان اطمینان از کیفیت ساخت و نحوه صحیح اعمال نیروی پیشتنیدگی در تولیدات غیراستاندارد، یکی از نگرانیهاست.
نحوه اجرا در سازههای بتنی و فلزی
اجرای تیرچه پیشتنیده تفاوت چندانی با تیرچههای صنعتی ندارد و میتواند در هر دو نوع اسکلت بتنی و فلزی انجام شود.
در سازه با اسکلت بتنی:
- نیاز به ۱۵ تا ۲۰ سانتیمتر نشیمنگاه است.
- اتصال مستقیم: تیرچه به میزان ۱۵ سانتیمتر وارد مقطع تیر میشود. پس از جایگذاری یونولیتها، میلگردهای ممان منفی، اوتکا و کلاف میانی به همراه شبکه میلگرد حرارتی اجرا میشوند. در نهایت، سطح روی تیرچهها مرطوب شده و بتنریزی سقف انجام میگردد.
- اتصال غیرمستقیم: ۸ سانتیمتر بتن از ابتدای کاور تیر وارد تیر شده و ۱۲ سانتیمتر وایر، تکمیلکننده نشیمن ۲۰ سانتیمتری تیرچه خواهد بود.
- میلگرد ممان منفی: به طول یکپنجم طول دهانه آزاد، جهت مقابله با لنگر منفی ایجادشده در اتصال تیر و تیرچه، اجرا میشود.
- میلگرد اوتکا: به دلیل ارتفاع ۱۵ تا ۱۷ سانتیمتری تیرچه، پس از خم ۴۵ درجه روی تاج تیرچه قرار میگیرد. معمولاً برای دهانههای کمتر از ۱۱ متر نیازی به آن نیست، مگر اینکه طراح الزام کند؛ اما برای دهانههای ۱۱ تا ۱۲ متر در صورت عدم کفایت مقاومت برشی، استفاده از آن ضروری است.
- کلاف میانی (ژوئن): به دو صورت اجرا میشود: دو میلگرد روی تاج تیرچه با حداقل عرض ۱۲ سانتیمتر (برابر عرض تیرچه) یا یک میلگرد روی تاج و میلگرد دوم زیر شبکه حرارتی. در صورت دوبل شدن تیرچهها، عرض کلاف میانی حداقل ۲۴ سانتیمتر خواهد بود.
در سازه با اسکلت فلزی:
- با توجه به حداقل ارتفاع ۱۵ سانتیمتری تیرچهها، باید از تیرآهن IPE 16 یا ۱۸ استفاده شود.
- یک پلیت با ابعاد ۱۰x۱۰x۱ سانتیمتر روی بال پایینی تیرآهن، در محل نشیمن هر تیرچه جوش داده میشود.
- پس از قرارگیری تیرچهها روی این پلیتها، یونولیتها بین تیرچهها قرار میگیرند. نکته مهم این است که ۱۰ سانتیمتر از ابتدا و انتهای تیرچه نباید یونولیت وجود داشته باشد تا بتن در این قسمت اطراف تیرچه را پوشش دهد و از هدر رفتن بتن از زیر با استفاده از قالب و جک جلوگیری شود.
مقایسه با تیرچههای سنتی
تیرچه پیشتنیده در مقایسه با تیرچههای صنعتی پاشنه بتنی، مزیتهای رقابتی قابل توجهی دارد:
| ویژگی | تیرچه پیشتنیده | تیرچه صنعتی پاشنه بتنی |
| حداکثر طول دهانه | ۱۲ متر | ۸ متر |
| فاصله شمعبندی | هر ۳ متر طول | هر ۱.۲ متر طول |
| وزن در هر متر طول | ۲۵ کیلوگرم | ۱۵ کیلوگرم |
| آکس قابل اجرا | ۷۰ و ۵۰ سانتیمتر | ۵۰ سانتیمتر |
| بارگذاری پارکینگ | تا ۷.۴ متر تک تیرچه | کاملاً دوبل تیرچه |
| مقاومت بتن | حداقل C35 | حداقل C20 |
| نوع فولاد | PC WIRE با ۱۸۵۰ مگاپاسکال | میلگرد A3 با ۵۰۰ مگاپاسکال |
| عملآوری | با بخار | با حوضچه آب |
| صرفهجویی بتن درجا ریز | ۲ متر مکعب در هر ۱۰۰ متر مربع | – |
| طرح معماری | عالی، حذف ستون میانی تا ۱۲ متر | عادی، حذف ستون میانی تا ۸ متر |
همچنین، استفاده از تیرچههای خرپایی با پاشنه فندولهای در سالهای اخیر توسط سازمان نظام مهندسی ممنوع شده و تیرچههای خرپایی با پاشنه بتنی نیز به دلیل مشکلاتی نظیر عدم تأمین حداقل پوشش بتنی (کاور ۳ سانتیمتری برای ضخامت ۴ سانتیمتری پاشنه)، با محدودیتهایی مواجه هستند. تیرچه پیشتنیده بهعنوان جایگزینی باکیفیت و استاندارد، بسیاری از این مشکلات را برطرف میکند.
قیمتگذاری تیرچه پیشتنیده
قیمت تیرچه پیشتنیده تابعی از عوامل مختلفی است که در برآورد نهایی باید مورد توجه قرار گیرند. این عوامل شامل طول دهانه تیرچه (که هر چه بیشتر باشد، تعداد وایر بیشتری نیاز است و قیمت افزایش مییابد)، کیفیت و نوع مواد اولیه (بتن و کابلهای فولادی)، میزان سفارش (سفارشهای عمده معمولاً شامل تخفیفهای کارخانهای میشوند)، نوسانات قیمت روز فولاد و سیمان و هزینههای حمل و نقل و فاصله از محل تولید هستند.
با توجه به تکنولوژی بالا، تولید انبوه و کاملاً اتوماتیک در کارخانجات، هزینههای تولید سرشکن شده و با وجود استفاده از فولاد پرمقاومت، قیمت نهایی تیرچه پیشتنیده در مقایسه با عملکرد و مزایای آن، اغلب مقرونبهصرفه و حتی ارزانتر از تیرچههای صنعتی مشابه است. برای دریافت قیمت دقیق و بهروز، مشاوره با تأمینکنندگان معتبر و بررسی شرایط خاص هر پروژه ضروری است.
توجه: این مطلب یک رپورتاژ آگهی (تبلیغات) بوده و سایت سازه پلاس هیچگونه نظر و مسئولیتی ندارد. در صورت نیاز به لینکهای داخل متن مراجعه فرمایید.
۰ دیدگاه